

1,045 กับ 4140 Steel: คำตอบโดยตรง
วิศวกรส่งแบบสำหรับเพลาวาล์วฟอร์จที่มีหมายเลข 1045 ระบุไว้บนงานพิมพ์มาให้เรา หนึ่งสัปดาห์ต่อมา วิศวกรคนเดิมถามว่าทำไมเฟืองเฟืองทำเหมืองจึงระบุหมายเลข 4140 แทนที่จะเป็น 1,045 ที่ถูกกว่า นั่นคือช่วงเวลาที่ 1,045 กับ 4140 การตัดสินใจจะต้องขึ้นอยู่กับข้อมูล ไม่ใช่นิสัย
นี่คือคำตอบสั้น ๆ : เลือก 4140 เมื่อชิ้นส่วนต้องมีความแข็งแรงสูง ความสามารถในการชุบแข็งในส่วนลึก และความเหนียวในการรับแรงกระแทก เลือก 1045 เมื่อคุณปรับต้นทุนวัสดุให้เหมาะสม ลดความซับซ้อนของการอบชุบ และรักษาความสามารถในการเชื่อมไว้ที่ด้านบนสุดของรายการ
1,045 เป็นเหล็กกล้าคาร์บอนธรรมดาที่มีคาร์บอนประมาณ 0.45% 4140 เป็นเหล็กกล้าโลหะผสมโครเมียม-โมลิบดีนัมที่มีคาร์บอนประมาณ 0.40% บวกด้วยโครเมียมประมาณ 1% และโมลิบดีนัม 0.20% ความแตกต่างทางเคมีทำให้เกิดความแตกต่างในทางปฏิบัติระหว่างสองเกรด ได้แก่ ความแข็งแรงที่ได้รับหลังการอบชุบ ความลึกในการชุบแข็ง ความเสี่ยงจากการบิดเบี้ยว และราคาสุดท้ายต่อชิ้นส่วน
หากต้องการเส้นทางการตัดสินใจที่รวดเร็ว ให้คิดในแง่ของความเข้มงวดในการให้บริการ ตัววาล์ว เพลาปั๊ม เกียร์รับน้ำหนักสูง และส่วนประกอบในเหมืองแร่ โดยทั่วไปแล้วเหมาะกับ 4140 ล้อเครน ก้านผูก ขายึดโครงสร้าง และชิ้นส่วนเครื่องจักรทั่วไป มักจะทำงานได้ดีกับ 1045
องค์ประกอบทางเคมี: สิ่งที่แยกพวกมันออกจากกันจริงๆ
เคมีที่ระบุของ 1,045 คือคาร์บอนบวกแมงกานีส โดยไม่มีการเติมโลหะผสมโดยเจตนา เคมีของ 4140 จะเพิ่มโครเมียมและโมลิบดีนัม ซึ่งมีหน้าที่ตอบสนองการแข็งตัวที่ลึกยิ่งขึ้น และความต้านทานต่อการอ่อนตัวที่ดีขึ้นเมื่อชิ้นส่วนรับภาระหนักหรือสัมผัสกับอุณหภูมิการทำงานที่สูงขึ้น
| องค์ประกอบ | 1,045 (%) | 4140 (%) |
|---|---|---|
| คาร์บอน | 0.43–0.50 | 0.38–0.43 |
| แมงกานีส | 0.60–0.90 | 0.75–1.00 น |
| ซิลิคอน | 0.15–0.35 | 0.15–0.35 |
| ฟอสฟอรัส (สูงสุด) | 0.040 | 0.035 |
| ซัลเฟอร์ (สูงสุด) | 0.050 | 0.040 |
| โครเมียม | ไม่มี | 0.80–1.10 |
| โมลิบดีนัม | ไม่มี | 0.15–0.25 |
โปรดสังเกตว่า 4140 จะรักษาคาร์บอนให้ต่ำกว่า 1,045 คาร์บอนที่ต่ำกว่าจะช่วยลดความเสี่ยงในการแตกร้าวในขณะที่โครเมียมและโมลิบดีนัมจะชดเชยโดยการทำให้เหล็กแข็งตัวได้ในอัตราความเย็นที่ช้าลง คาร์บอนธรรมดา 1045 ไม่มีธาตุผสมให้พึ่งพา ดังนั้นโดยปกติแล้วจะต้องทำการชุบน้ำเพื่อให้ได้ความแข็งผิวสูง
คุณสมบัติทางกล: ความแข็งแกร่ง ความแข็ง และความเหนียว
ในสภาวะรีดร้อนหรือสภาวะปกติ เหล็กทั้งสองจะอยู่ใกล้กันมากกว่าที่ผู้ซื้อหลายรายคาดหวัง ความแตกต่างจะมีนัยสำคัญหลังจากการชุบแข็งและการแบ่งเบาบรรเทา ซึ่งเป็นเหตุผลว่าทำไมการเปรียบเทียบทางวิศวกรรมส่วนใหญ่จึงมุ่งเน้นไปที่สภาพที่ดับและดับแล้ว
| คุณสมบัติ | 1045 | 4140 |
|---|---|---|
| ผลผลิต รีดร้อนหรืออบอ่อน (MPa) | 310–375 | 415–480 |
| แรงดึง รีดร้อน หรืออบอ่อน (MPa) | 565–630 | 655–700 |
| ผลผลิต, ทำให้เป็นมาตรฐาน (MPa) | 370–410 | 460–520 |
| แรงดึง, ทำให้เป็นมาตรฐาน (MPa) | 620–680 | 700–780 |
| ผลผลิต ดับ และอารมณ์ (MPa) | 450–650 | 690–1030 |
| แรงดึง ดับ และนิรภัย (MPa) | 700–850 | 850–1150 |
| ความแข็งตามแบบฉบับที่จัดส่ง | 163–190 ฮ | 197–237 ฮ |
| ความแข็ง ทำได้ในส่วนชุบแข็ง | 52–56 HRC เฉพาะส่วนที่บางเท่านั้น | 28–36 HRC ในส่วนที่หนักกว่า |
ประเด็นสำคัญก็คือ หลังจากการชุบแข็งและอบคืนสภาพน้ำมัน 4140 สามารถเข้าถึงระดับแรงดึงที่ 1,045 ไม่สามารถเข้าถึงได้โดยไม่มีความเสี่ยงสูงต่อการบิดเบี้ยวและการแตกร้าว สำหรับชิ้นส่วนที่รับภาระเมื่อล้า เช่น เพลาข้อเหวี่ยง เพลาเฟือง และก้านวาล์ว 4140 ให้ความปลอดภัยที่สูงกว่าที่ขนาดหน้าตัดเท่ากัน
ความเหนียวก็ต่างกันเช่นกัน ที่ความแข็งเท่ากัน โดยทั่วไป 4140 จะคงพลังงานกระแทกแบบชาร์ปีไว้สูงกว่า เนื่องจากโครงสร้างจุลภาคที่ชุบแข็งด้วยโลหะผสมนั้นละเอียดกว่าและสม่ำเสมอกว่าหลังจากการชุบแข็ง อัตรากำไรขั้นต้นนั้นมีความสำคัญในส่วนประกอบเหมืองแร่และบ่อน้ำมันซึ่งมีแรงกระแทกเป็นประจำ
การอบชุบด้วยความร้อน: เหตุใดการดับปานกลางจึงมีความสำคัญ
ความแตกต่างในทางปฏิบัติมากที่สุดสำหรับโรงตีเหล็กคือสื่อดับ โดยจะเปลี่ยนวิธีการประมวลผลชิ้นส่วน ปริมาณการบิดเบือนที่คุณสามารถทนต่อได้ และขนาดชิ้นส่วนที่คุณสามารถชุบแข็งได้สำเร็จ
โดยปกติแล้ว 1,045 จะแข็งตัวที่อุณหภูมิ 820–860°C ด้วยการดับน้ำ น้ำช่วยให้เย็นลงอย่างรวดเร็ว ดังนั้นส่วนที่บางจึงมีค่าประมาณ 52–56 HRC แต่มีความเครียดจากความร้อนสูง การบิดเบี้ยวและรอยแตกร้าวกลายเป็นความเสี่ยงที่สำคัญกับชิ้นส่วนที่มีไหล่แหลมคม รู หรือหน้าตัดที่ไม่เรียบ การตีขึ้นรูป 1045 ที่ผ่านการชุบน้ำหลายครั้งมักจะต้องยืดผมให้ตรง และอาจมีเศษชิ้นส่วนเล็กน้อย
โดยปกติแล้ว 4140 จะมีการชุบแข็งตั้งแต่ 840–880°C ด้วยการดับน้ำมัน น้ำมันจะเย็นตัวช้าลง ดังนั้นชิ้นส่วนจึงบิดเบี้ยวน้อยลงและยังคงปลอดภัยกว่ามากเมื่อมีรอยบากและส่วนเปลี่ยน ในขณะที่ปริมาณโลหะผสมยังคงสร้างโครงสร้างที่แข็งเต็มที่ สำหรับส่วนประกอบปลอมแปลงสำเร็จรูปที่มีพิกัดความเผื่อต่ำ ความแตกต่างเพียงอย่างเดียวก็เพียงพอที่จะพิสูจน์เกรดที่มีราคาแพงกว่าได้
เนื่องจาก 4140 มีความสามารถในการชุบแข็งได้ลึกกว่า จึงสามารถชุบแข็งในส่วนที่ใหญ่กว่ามากได้ การตีขึ้นรูปด้วยเส้นผ่านศูนย์กลาง 60–80 มม. 4140 ผ่านการชุบแข็งและอบคืนตัว จะคงความแข็งของแกนเอาไว้ ส่วนเดียวกันในปี 1045 จะแข็งตัวเฉพาะบริเวณผิวน้ำเท่านั้น สำหรับส่วนประกอบหลอมที่มีความหนามากกว่า 50 มม. โดยประมาณ 4140 มักจะเป็นตัวเลือกเดียวที่สมจริง หากการออกแบบนั้นต้องผ่านการชุบแข็ง
การตอบสนองแบบแบ่งเบาบรรเทาบอกเล่าเรื่องราวเดียวกัน 4140 ต้านทานการอ่อนตัวที่อุณหภูมิการอบคืนตัวที่สูงขึ้น ดังนั้นจึงสามารถปรับอุณหภูมิได้ที่อุณหภูมิ 540–650°C เพื่อการผสมผสานที่สมดุลระหว่างความแข็งแรงและความเหนียว 1,045 จะสูญเสียความแข็งเร็วขึ้นที่อุณหภูมิดังกล่าว ซึ่งบังคับให้คุณเลือกระหว่างความแข็งแกร่งกับความเหนียว แทนที่จะได้ทั้งสองอย่าง
ไม่ใช่ทุกร้านค้าจะมีสายการอบชุบความร้อนที่จำเป็นเพื่อให้แต่ละเกรดมีตัวกลางดับและวงจรการอบคืนตัวที่เหมาะสม ก่อนที่คุณจะแก้ไขเกรดวัสดุให้ยืนยันว่าซัพพลายเออร์ของคุณ ความสามารถในการปลอมและการรักษาความร้อน ครอบคลุมเส้นทางที่คุณต้องการ รวมถึงบรรเทาความเครียดสำหรับรูปทรงปลอมแปลงที่ซับซ้อน
ความสามารถในการแปรรูปและการเชื่อม: ความแตกต่างในการแปรรูปในทางปฏิบัติ
ข้อสันนิษฐานทั่วไปคือเครื่องจักร 1,045 เครื่องดีกว่าเพียงเพราะเป็นเหล็กที่เรียบง่ายกว่า ตารางอ้างอิงการตัดเฉือนมาตรฐานบอกเล่าเรื่องราวที่ละเอียดยิ่งขึ้น ทั้งสองเกรดได้รับการจัดอันดับตาม AISI 1212 ที่ 100% 1,045 ได้รับการจัดอันดับประมาณ 57% ในขณะที่ 4140 ได้รับการจัดอันดับประมาณ 66% ตามข้อมูลอ้างอิงของช่างเครื่องที่อ้างถึงกันอย่างแพร่หลาย
ในรูปแบบอบอ่อน 1045 จะให้ความรู้สึกกับเครื่องมือตัดได้ง่ายขึ้นในระหว่างการตัดเล็กน้อย เนื่องจากมีความนิ่มกว่า แต่ในรูปแบบปกติ โครงสร้างจะมีความสม่ำเสมอน้อยกว่าและวัสดุอาจเป็นเหนียวได้ ชิ้นงาน 4140 ที่ผ่านการอบอ่อนหรือทำให้เป็นมาตรฐาน โดยทั่วไปแล้วจะทำให้การควบคุมเศษทำซ้ำได้มากขึ้น และได้ผิวสำเร็จที่ดีขึ้นในการกลึง CNC ของชิ้นงานหลอมขึ้นรูป
กฎการปฏิบัติสำหรับการตัดเฉือน: หากคุณกำลังตัดชิ้นส่วนปลอมแปลงเป็นชุดจำนวนมาก ให้เปรียบเทียบอายุการใช้งานของเครื่องมือกับช่องว่างทดสอบ แทนที่จะเชื่อถือชื่อเกรดเพียงอย่างเดียว สภาวะการรักษาความร้อนของชิ้นงานปลอมมักจะมีความสำคัญมากกว่าเกรด
ความสามารถในการเชื่อมมีประโยชน์ต่อ 1045 ในการประเมินเชิงปฏิบัติส่วนใหญ่ แม้ว่าจะมีคาร์บอนมากกว่าก็ตาม เหตุผลก็คือ 4140 จะแข็งตัวในบริเวณที่ได้รับอิทธิพลจากความร้อนจากการเชื่อมรุนแรงมากขึ้น: โครเมียมและโมลิบดีนัมจะเพิ่มความสามารถในการชุบแข็ง ดังนั้น HAZ ของส่วนประกอบ 4140 ที่เชื่อมจึงเปลี่ยนเป็นมาร์เทนไซต์ที่แข็งและไวต่อการแตกร้าว เว้นแต่คุณจะให้ความร้อนอย่างทั่วถึงและใช้การบำบัดความร้อนหลังการเชื่อม ในวรรณกรรมการเชื่อมเชิงปฏิบัติ โดยทั่วไปแล้ว 1,045 จะถูกระบุว่ามีความสามารถในการเชื่อมสูงกว่า และทนต่อขั้นตอนการเชื่อมที่ง่ายกว่า
หากคุณต้องเชื่อม 4140 ให้อุ่นก่อนที่อุณหภูมิ 200–300°C ควบคุมอุณหภูมิระหว่างการเชื่อม และควบคุมอุณหภูมิทันทีหลังการเชื่อม สำหรับโครงที่ทำด้วยการเชื่อม ฉากยึด หรือการซ่อมแซมภาคสนาม 1045 เป็นตัวเลือกที่ปลอดภัยกว่า
การเปรียบเทียบการใช้งาน: ส่วนประกอบปลอมแปลงในการบริการจริง
ที่ 1,045 การตีขึ้นรูปสมเหตุสมผล
- ล้อและมัดของเครน ซึ่งยอมรับความแข็งของพื้นผิวปานกลางและการสึกหรอที่คาดการณ์ได้
- เพลา หมุด เพลา ก้านผูก และตัวต่อข้อต่อที่รับภาระการโค้งงอที่มั่นคงโดยไม่มีแรงกระแทกหนัก
- ขายึด คันโยก และชิ้นส่วนเครื่องจักรทั่วไปที่จะนำไปเชื่อมเป็นชิ้นใหญ่ในภายหลัง
- ส่วนประกอบที่คำนึงถึงต้นทุนโดยที่ความหนาของส่วนไม่เกิน 50 มม. และการออกแบบไม่ต้องการการชุบแข็งจนทะลุ
โดยที่ 4140 การตีขึ้นรูปคือคำตอบที่ถูกต้อง
- การตีขึ้นรูปวาล์ว
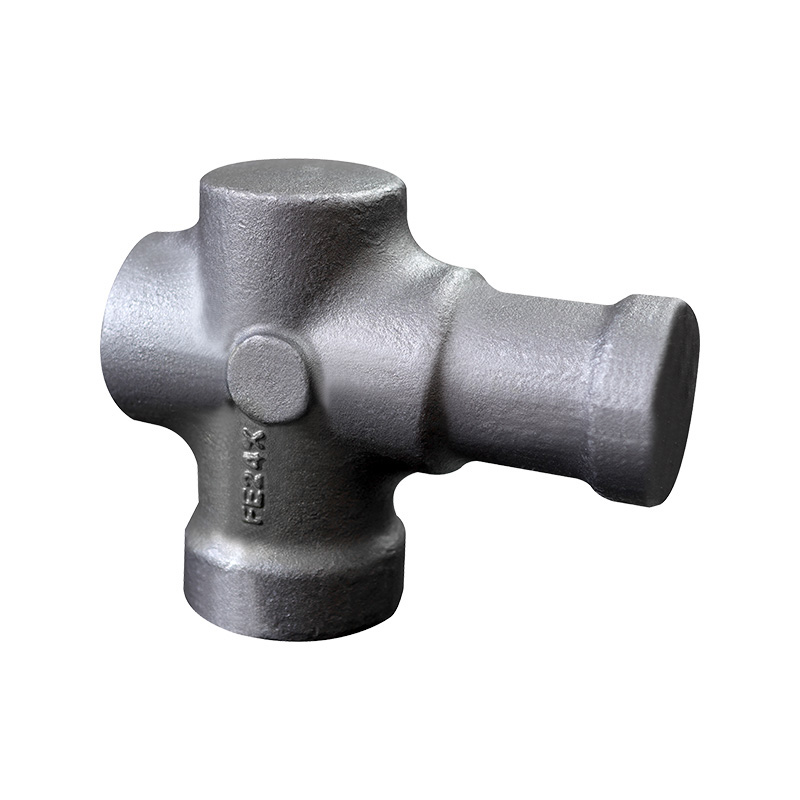
 ผู้ผลิตชิ้นส่วนวาล์วตีขึ้นรูปแบบกำหนดเอง, ผู้จัดจำหน่าย, โรงงาน Jiangyin Xinyu Forging Co., Ltd เป็นผู้ผลิตชิ้นส่วนวาล์ว OEM/ODM ของจีนและบริษัทตีขึ้นรูปชิ้นส่วนวาล์ว เรามืออาชีพทั้ง... ดูผลิตภัณฑ์ → — โครงสร้าง ฝากระโปรง ต่อมน็อต และก้าน — ซึ่งพิกัดแรงดันและรอบอุณหภูมิต้องการความแข็งแรงสูงและทนทานต่อความเมื่อยล้า
- การตีขึ้นรูปเครื่องจักรการทำเหมืองแร่ ผู้ผลิตเครื่องจักรตีขึ้นรูปแบบกำหนดเอง, ผู้จัดจำหน่าย, โรงงาน Jiangyin Xinyu Forging Co., Ltd เป็นผู้ผลิตเครื่องจักรตีขึ้นรูปของจีน OEM/ODM และบริษัทตีขึ้นรูปเครื่องจักรทำเหมือง เราพิเศษ... ดูผลิตภัณฑ์ → — เฟือง เฟือง เพลาค้อน และชิ้นส่วนโครงสร้างที่รองรับแรงกระแทก — ซึ่งความแข็งแกร่งมีความสำคัญพอๆ กับความแข็งแกร่ง
- การตีขึ้นรูปปิโตรเคมีน้ำมันและก๊าซ ผู้ผลิต จำหน่าย โรงงานตีขึ้นรูปน้ำมันและก๊าซ ปิโตรเคมี ในฐานะซัพพลายเออร์การตีขึ้นรูปน้ำมันและปิโตรเคมีของประเทศจีน OEM/ODM และบริษัทการตีขึ้นรูปปิโตรเคมีน้ำมันและน้ำมันและก๊าซ Jiangyin Xinyu For... ดูผลิตภัณฑ์ → — เพลาปั๊ม ชิ้นส่วนป้องกันการระเบิด และส่วนประกอบที่มีหน้าแปลน — โดยที่ความสมบูรณ์แบบที่ปราศจากการรั่วซึมภายใต้แรงกดดันเป็นตัวขับเคลื่อนการออกแบบ
- ตัวยึดที่มีความแข็งแรงสูง ทอร์ชั่นบาร์ สปริงรีเทนเนอร์ และเพลากระปุกเกียร์ โดยที่ 1045 ไม่สามารถตอบสนองความแข็งแรงของครากที่ต้องการได้
เนื่องจากการตีขึ้นรูปช่วยปรับปรุงโครงสร้างการหล่อของเหล็ก การตีขึ้นรูปทั้ง 1045 และ 4140 จึงมีค่าทางกลที่ดีกว่าเกรดเดียวกันในรูปแบบเหล็กเส้นรีด อย่างไรก็ตาม ช่องว่างด้านประสิทธิภาพระหว่างทั้งสองเกรดยังคงอยู่ในทิศทางเดียวกัน
ของเรา โรงงานผลิตใน Jiangyin เราปลอมแปลงทั้งสองเกรดในรูปแบบ open-die, close-die และ Seamless-ring และเราแนะนำลูกค้าเป็นประจำเมื่อเกรดบนแบบของพวกเขาไม่ตรงกับกรณีโหลดจริง สำหรับการใช้งานด้านเหมืองแร่โดยเฉพาะ แนวทางปฏิบัติในการควบคุมคุณภาพที่ใช้กับการตีขึ้นรูปเครื่องจักรทำเหมือง เริ่มต้นด้วยการตรวจสอบเกรดและการตรวจสอบย้อนกลับก่อนการทำความร้อนครั้งแรก
การพิจารณาต้นทุนและวิธีการตัดสินใจ
ค่าวัสดุ: โดยทั่วไปแล้ว 4140 จะมีราคาสูงกว่า 1,045 ถึง 15–25% ต่อตัน ขึ้นอยู่กับโรงงาน ภูมิภาค และสภาวะตลาด พรีเมี่ยมนั้นมาจากเนื้อหาโครเมียมและโมลิบดีนัม
ต้นทุนตลอดอายุการใช้งาน: โดยปกติแล้ว วัสดุจะมีเพียง 20–40% ของต้นทุนการส่งมอบของการตีขึ้นรูปด้วยเครื่องจักร หาก 4140 ให้คุณลดขนาดหน้าตัดให้มีความแข็งแรงเท่ากัน ต้นทุนชิ้นส่วนทั้งหมดอาจต่ำกว่าการออกแบบ 1045 ที่หนักกว่าได้ ประเมินอัตราส่วนความแข็งแรงต่อน้ำหนัก ไม่ใช่ราคาวัสดุเพียงอย่างเดียว
ต้นทุนการบำบัดความร้อน: การชุบน้ำ 1,045 มีราคาถูกกว่าต่อชิ้นส่วน แต่อัตราการปฏิเสธจากการบิดเบี้ยวและการแตกร้าวทำให้ต้นทุนที่แท้จริงสูงขึ้น ดับน้ำมัน 4140 มีค่าใช้จ่ายต่อชิ้นส่วนมากขึ้น แต่ให้ความสม่ำเสมอที่ดีกว่าตลอดการดำเนินการผลิต
| ไดรเวอร์การคัดเลือก | เลือก 1,045 | เลือก 4140 |
|---|---|---|
| แรงดึงที่ต้องการ | Under about 700 MPa after Q&T | 850 MPa ขึ้นไป |
| ความหนาของส่วน | บางและสม่ำเสมอ | หนาหรือแปรผัน |
| ความถี่ในการเชื่อม | การเชื่อมปกติ | มีจำนวนจำกัด พร้อมระบบอุ่นและ PWHT |
| ความอดทนต่อการบิดเบือน | ใจกว้าง | แน่น |
| แรงกระแทกและความเมื่อยล้า | ปานกลาง | สูง |
| ลำดับความสำคัญของงบประมาณ | ลดต้นทุนวัสดุ | สูงer performance |
คำถามที่พบบ่อยเกี่ยวกับ 1045 กับ 4140 Steel
4140 แข็งแกร่งกว่า 1,045 เสมอหรือไม่?
ไม่อยู่ในสถานะที่รีดหรือทำให้เป็นมาตรฐาน ก่อนชุบแข็งความแตกต่างอยู่ในระดับปานกลาง หลังจากการชุบแข็งและการอบคืนตัวที่พารามิเตอร์ที่เท่ากัน 4140 สามารถรับแรงดึงได้ประมาณ 300–400 MPa สูงกว่า 1,045 ที่ขนาดหน้าตัดเดียวกัน
1,045 สามารถชุบแข็งลึกถึง 4140 ได้หรือไม่?
เบอร์ 1045 มีความสามารถในการชุบแข็งต่ำกว่ามาก ส่วนที่บางสามารถเข้าถึงความแข็งของพื้นผิวสูงได้โดยการชุบน้ำ แต่การตีขึ้นรูป 50 มม. หรือหนากว่านั้นจะเกิดขึ้นเฉพาะกรณีที่ชุบแข็งตื้นเท่านั้น ในขณะที่ 4140 สามารถรักษาความแข็งของแกนที่เป็นประโยชน์ในส่วนที่ใหญ่กว่ามากได้โดยใช้น้ำมัน
เหล็กชนิดไหนเชื่อมได้ง่ายกว่า?
โดยทั่วไปแล้ว การเชื่อม 1045 ถือว่าง่ายกว่าในการประเมินเชิงปฏิบัติ เนื่องจากโซนที่ได้รับผลกระทบจากความร้อนในการเชื่อมนั้นมีความแข็งน้อยกว่าและมีแนวโน้มที่จะแตกร้าวน้อยกว่า ทั้งสองเกรดจำเป็นต้องอุ่นก่อน และ 4140 ควรได้รับการอบชุบด้วยความร้อนหลังการเชื่อมในส่วนประกอบที่สำคัญเสมอ
เหล็กชนิดไหนดีกว่าสำหรับเพลาฟอร์จ?
สำหรับเพลาสำหรับงานปานกลางที่รับน้ำหนักได้สม่ำเสมอ 1045 เป็นตัวเลือกที่คุ้มค่า สำหรับเพลาที่รับภาระเมื่อยล้า เส้นผ่านศูนย์กลางใหญ่ขึ้น หรือการทำงานหนักในอุปกรณ์การทำเหมืองและบ่อน้ำมัน ฟอร์จ 4140 เป็นตัวเลือกที่ดีกว่า
ราคาสูงกว่า 4140 คุ้มที่จะจ่ายมั้ย?
ขึ้นอยู่กับการโหลดและขนาดส่วน หากการใช้งานต้องการความแข็งแรงสูง ทนต่อแรงกระแทก หรือการแข็งตัวตลอดในส่วนหนา 4140 จะให้ผลตอบแทนที่ดีจากความล้มเหลวในสนามน้อยลงและขนาดชิ้นส่วนที่เล็กลง หากมีปริมาณการปฏิบัติงานเพียงเล็กน้อย 1045 จะช่วยลดต้นทุนโดยไม่ทำให้ความน่าเชื่อถือลดลง
บรรทัดล่างที่ใช้งานได้จริง
ระบุ 1045 สำหรับชิ้นส่วนปลอมแปลงที่ต้องคำนึงถึงต้นทุนและมีหน้าที่ปานกลาง โดยเฉพาะอย่างยิ่งเมื่อการเชื่อมจะเป็นส่วนหนึ่งของกระบวนการผลิต ระบุ 4140 สำหรับส่วนประกอบที่มีความแข็งแรงสูง รับภาระเมื่อล้า หน้าตัดหนา หรืองานหนักในวาล์ว เครื่องจักรในเหมือง และอุปกรณ์น้ำมันและก๊าซ
ไม่ว่าภาพวาดจะระบุไว้อย่างไร ให้ยืนยันเกรดกับขนาดหน้าตัดจริง เส้นทางการอบชุบด้วยความร้อน และสภาพการโหลดก่อนเริ่มใช้เครื่องมือ เหล็กที่คัดสรรมาอย่างดีช่วยประหยัดเงิน ตัวเลือกที่เลือกไม่ดีมีค่าใช้จ่ายมากกว่าในเรื่องของเสีย การทำงานซ้ำ และความล้มเหลวของภาคสนาม การหารือเกี่ยวกับสภาพชิ้นส่วนปลอมแปลงกับซัพพลายเออร์ที่มีประสบการณ์เป็นวิธีที่น่าเชื่อถือที่สุดในการหลีกเลี่ยงการโทรผิด